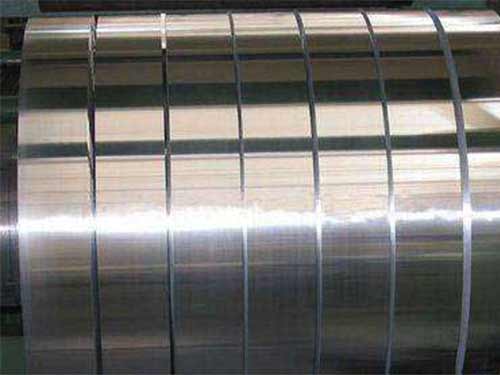
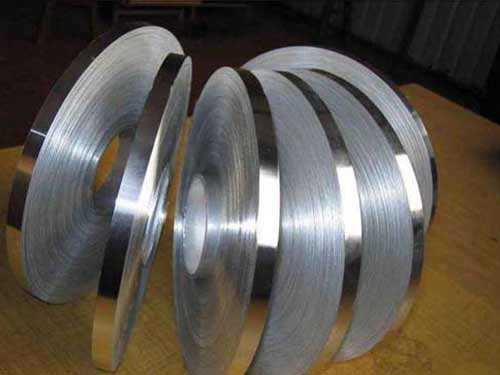
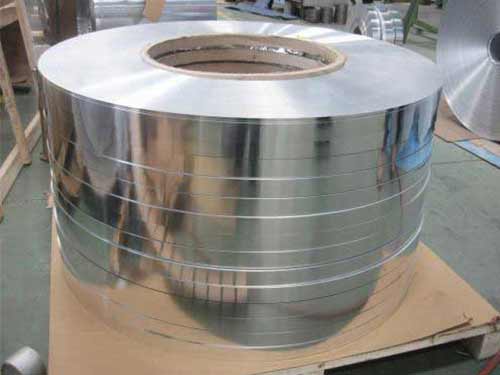
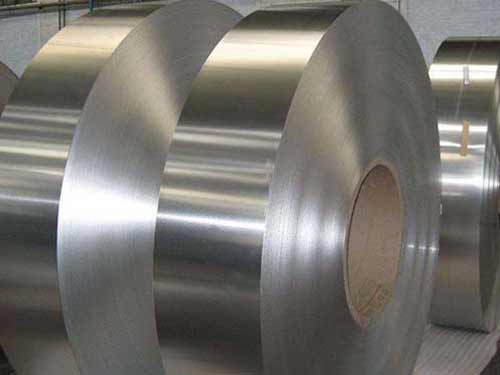
Tira de aluminio anodizado pulido con acabado de molino
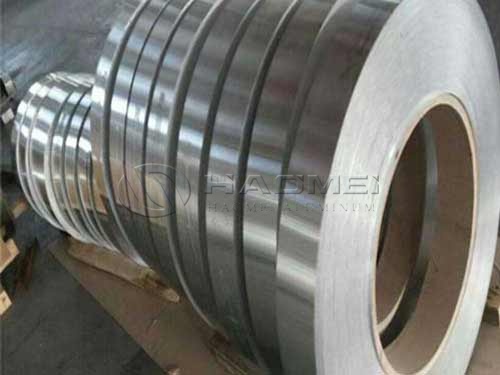
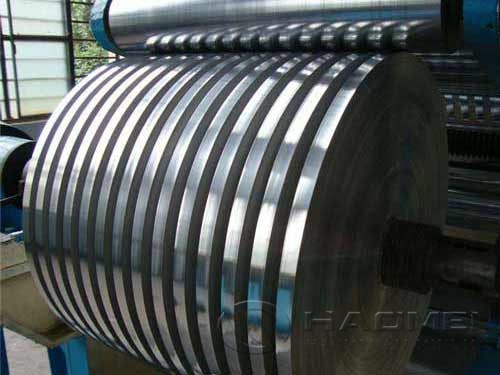
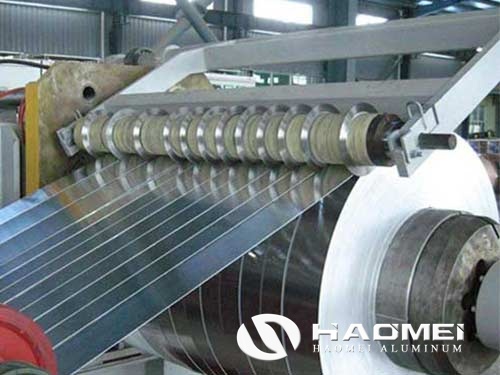
Las tiras de aluminio con acabado laminado, pulido y anodizado brindan opciones de materiales adaptables para los fabricantes que requieren peso liviano, resistencia a la corrosión, conformabilidad y apariencia superficial controlada. Producidas a partir de bobinas de aluminio laminadas y cortadas con precisión a lo ancho, estas tiras se utilizan ampliamente en iluminación, decoración, electrodomésticos, transporte, sistemas eléctricos, embalaje y componentes fabricados.
La condición de la superficie seleccionada afecta más que la apariencia. Puede influir en la reflectividad, la adhesión del recubrimiento, la resistencia al desgaste, la limpieza, la conductividad y el rendimiento en exteriores a largo plazo. Seleccionar la aleación, el temple, el espesor y el acabado superficial adecuados ayuda a equilibrar la eficiencia de la producción con los requisitos de las piezas terminadas.
Condiciones de superficie y diferencias funcionales
| Condición de la superficie | Método de producción | Carácter superficial | Funciones principales | Usos típicos |
|---|---|---|---|---|
| Acabado de molino | Aluminio laminado suministrado sin acabado decorativo. | Marcas de rodadura naturales y apariencia metálica mate. | Sustrato económico, buena formación, adecuado para recubrimiento o procesamiento posterior | Estampación, aislamiento, envoltura de cables, fabricación en general. |
| Acabado pulido | Pulido mecánico, cepillado, pulido o laminado brillante | Textura brillante, satinada, tipo espejo o cepillada | Mayor reflectividad y atractivo decorativo. | Reflectores de iluminación, molduras, paneles de electrodomésticos, señalización. |
| Acabado anodizado | La oxidación electroquímica crea una película de óxido de aluminio. | Aspecto metálico uniforme con dureza mejorada. | Resistencia mejorada a la corrosión, la abrasión y la intemperie. | Molduras arquitectónicas, electrónica, interiores de transporte, placas de identificación. |
La tira de aluminio con acabado laminado suele ser el material de partida preferido cuando la tira se pintará, laminará, estampará, embutirá o ensamblará en partes no visibles. Ofrece rentabilidad y excelente compatibilidad con el procesamiento posterior. El nivel de aceite de la superficie, la planitud, la calidad de los bordes y el bobinado deben especificarse cuando se trata de alimentación o estampado automatizados.
La tira de aluminio pulido se valora cuando se requiere un reflejo de luz controlado o una cara metálica atractiva. El material laminado brillante puede proporcionar un brillo industrial limpio, mientras que el pulido de espejo se utiliza para aplicaciones reflectoras y decorativas. Comúnmente se aplica papel o película protectora entrelazada para reducir los rayones durante el transporte y la fabricación.
La tira de aluminio anodizado tiene una densa capa de óxido integrada con el metal base. A diferencia de la pintura, la película anódica no se pela en servicio normal porque se forma a partir de la propia superficie de aluminio. El anodizado transparente conserva la apariencia del metal, mientras que el anodizado de color puede crear tonos bronce, negro, dorado, champán u otros tonos arquitectónicos.
Aleaciones comunes y condiciones de temple
La selección de la aleación depende de la resistencia requerida, el entorno de corrosión, la conductividad y el método de formación. Las aleaciones 1xxx puras comercialmente se seleccionan con frecuencia por su conductividad, brillo y ductilidad. Las aleaciones 3xxx proporcionan resistencia mejorada y son comunes en aplicaciones de construcción y electrodomésticos. Las aleaciones 5xxx que contienen magnesio ofrecen una fuerte resistencia a la corrosión, especialmente en ambientes húmedos o marinos.
| aleación | Opciones típicas de temperamento | Características principales | Opciones de acabado adecuadas | Aplicaciones comunes |
|---|---|---|---|---|
| 1050 | O, H14, H18, H24 | Alta pureza del aluminio, excelente conformabilidad y conductividad. | Molino, pulido, anodizado | Iluminación, equipos químicos, piezas eléctricas. |
| 1060 | O, H14, H18, H24 | Alta ductilidad, conductividad térmica y eléctrica. | Molino, brillante, anodizado | Devanados de transformadores, reflectores, piezas decorativas. |
| 1070 | O, H14, H18 | Muy alta pureza y conductividad. | Molino, pulido | Piezas eléctricas, condensadoras y formadas de precisión. |
| 1100 | O, H14, H16, H18, H24 | Buena resistencia a la corrosión y trabajabilidad. | Molino, pulido, anodizado | Utensilios de cocina, señalización, componentes de transferencia de calor. |
| 3003 | O, H14, H16, H18, H24 | Mayor resistencia que 1xxx con buena formabilidad. | Molino, cepillado, anodizado | Techos, molduras de electrodomésticos, intercambiadores de calor. |
| 5052 | O, H32, H34, H36 | Fuerte resistencia a la corrosión y resistencia media. | Molino, cepillado, anodizado | Equipamiento marítimo, transporte, armarios. |
| 6061 | O, T4, T6 | Mayor resistencia mecánica y maquinabilidad. | Molino, pulido, anodizado | Molduras estructurales, equipos y piezas de ingeniería. |
Para aplicaciones que requieren un excelente acabado brillante y fácil conformado, Tira de aluminio 1050/1060 es una elección práctica. Para un embutido más profundo, el temple O proporciona la máxima suavidad. Los templados H14 y H24 ofrecen una combinación equilibrada de resistencia y conformabilidad, mientras que se elige H18 cuando una mayor dureza es más importante que un conformado severo.
Referencia de composición química
Los valores de esta tabla son límites máximos o nominales típicos de acuerdo con las especificaciones de aleaciones de aluminio ampliamente utilizadas. Los requisitos de compra deben identificar la norma aplicable y el registro de aleación requerido.
| aleación | si | fe | Cu | mn | magnesio | zinc | al |
|---|---|---|---|---|---|---|---|
| 1050 | ≤0,25 | ≤0,40 | ≤0,05 | ≤0,05 | ≤0,05 | ≤0,05 | ≥99,50 |
| 1060 | ≤0,25 | ≤0,35 | ≤0,05 | ≤0,03 | ≤0,03 | ≤0,05 | ≥99,60 |
| 1100 | Si+Fe ≤0,95 | Incluido | 0,05-0,20 | ≤0,05 | - | ≤0,10 | ≥99.00 |
| 3003 | ≤0,60 | ≤0,70 | ≤0,20 | 1,0-1,5 | - | ≤0,10 | Saldo |
| 5052 | ≤0,25 | ≤0,40 | ≤0,10 | ≤0,10 | 2.2-2.8 | ≤0,10 | Saldo |
| 6061 | 0,40-0,80 | ≤0,70 | 0,15-0,40 | ≤0,15 | 0,80-1,20 | ≤0,25 | Saldo |
Los valores son porcentajes en masa. Los oligoelementos y los límites individuales pueden variar según el estándar de implementación seleccionado.
Especificaciones técnicas
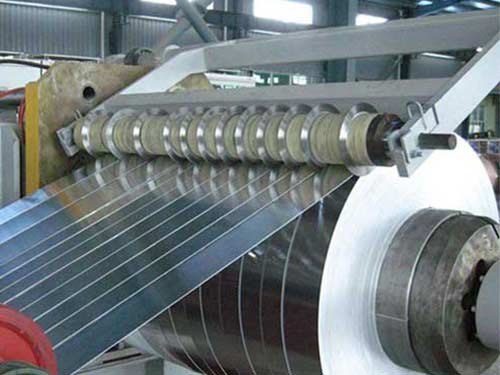
Las tiras de aluminio se pueden suministrar en bobinas, bobinas osciladas o en trozos cortados. El corte longitudinal de precisión admite anchos estrechos para líneas automatizadas, componentes eléctricos y productos estampados. Las tolerancias dimensionales deben acordarse de acuerdo con el proceso previsto, particularmente para ensamblajes ajustados y matrices progresivas.
| Parámetro | Rango de suministro típico | Notas |
|---|---|---|
| Espesor | 0,20-6,00 mm | Calibres más delgados disponibles para aplicaciones de bobinas especiales |
| Ancho | 10-1.600 milímetros | Tira con hendiduras estrechas que normalmente se suministra desde 10 mm hacia arriba |
| Diámetro interior de la bobina | 150 mm, 300 mm, 400 mm, 500 mm, 505 mm, 610 mm | Seleccionado para adaptarse al equipo de desenrollado del cliente |
| Diámetro exterior de la bobina | Hasta 2.000 mm | Depende del espesor, ancho, peso de la bobina y embalaje. |
| Peso de la bobina | 0,5-10 toneladas métricas | Bobinas pequeñas y pesos personalizados disponibles. |
| Espesor de la película anódica | 5-25 µm | El uso decorativo de interiores suele utilizar películas más ligeras; el servicio exterior puede requerir una película más gruesa |
| Rugosidad de la superficie | Ra 0,10-1,50 µm | Depende del requisito de fresado, cepillado, brillante o pulido |
| Reflectividad | 70-95% | Varía según la aleación, el grado de pulido y el tratamiento protector. |
Estándares y Control de Calidad
Las tiras de aluminio con acabado laminado, pulido y anodizado se pueden fabricar según los estándares internacionales de materiales y superficies. El documento aplicable depende de la familia de aleaciones, la forma del producto, el destino del mercado y los requisitos de tratamiento de la superficie.
| Estándar | Alcance |
|---|---|
| ASTM B209 | Requisitos de láminas y placas de aluminio y aleaciones de aluminio, a los que a menudo se hace referencia para el material en tiras |
| EN 485 | Tolerancias, propiedades mecánicas y condiciones técnicas de entrega de productos de aluminio forjado. |
| EN 573 | Composición química y sistema de designación de aleaciones de aluminio. |
| EN 515 | Designaciones de temperamento para aluminio forjado y aleaciones de aluminio. |
| ISO 7599 | Especificaciones generales para recubrimientos de oxidación anódica sobre aluminio. |
| Estándares AA | Prácticas de designación de temple y aleación de la Asociación de Aluminio |
Los controles de calidad pueden incluir análisis químicos, medición de espesor y ancho, inspección de rebabas, evaluación de curvatura, pruebas de tracción, pruebas de alargamiento, revisión de la limpieza de la superficie y medición del espesor de la película anódica. Para los grados pulidos, la inspección visual bajo iluminación controlada es útil para identificar rayones, marcas de rodillos, variaciones de color e irregularidades de la superficie.
Propiedades mecánicas y físicas
Los valores mecánicos varían según el espesor, el temperamento y el estándar de fabricación. Las cifras mostradas son rangos de referencia prácticos y no límites contractuales.
| Estado de los materiales | Resistencia a la tracción | Fuerza de producción | Elongación | densidad | Rango de fusión |
|---|---|---|---|---|---|
| 1050-O | 65-95 MPa | 20-35MPa | ≥25% | 2,71 g/cm³ | 646-657°C |
| 1060-H14 | 95-125MPa | 75-105MPa | ≥5% | 2,70 g/cm³ | 646-657°C |
| 3003-H14 | 130-170MPa | 115-150MPa | ≥5% | 2,73 g/cm³ | 643-654°C |
| 5052-H32 | 195-245MPa | 130-180MPa | ≥8% | 2,68 g/cm³ | 605-650°C |
| 6061-T6 | 260-310MPa | 240-280MPa | ≥8% | 2,70 g/cm³ | 582-652°C |
Consideraciones de procesamiento, protección y compra
Las tiras de aluminio funcionan bien al doblar, cortar, punzonar, perfilar, embutir, remachar y unir. Los temples más suaves reducen el riesgo de agrietamiento durante las curvaturas con radios cerrados. Para material anodizado, evite la presión excesiva de la herramienta y el manejo abrasivo que pueda dañar la película de óxido. La tira pulida laminada con película debe procesarse con rodillos limpios y herramientas que no dejen marcas.
Los embalajes de exportación resistentes a la humedad, los protectores de bordes, los envoltorios de bobinas y los palés de madera ayudan a preservar la calidad de la superficie. Guarde las bobinas en un área seca y ventilada, lejos de productos químicos corrosivos. La condensación entre capas puede provocar manchas de agua, especialmente en superficies brillantes o pulidas.
Al realizar el pedido, especifique la aleación, el temperamento, el espesor, el ancho, las dimensiones de la bobina, el grado de acabado, el espesor de la película para material anodizado, los requisitos de la película protectora, la condición del borde, la norma aplicable y la aplicación final. Las especificaciones claras permiten una producción consistente y reducen las pérdidas de acabado durante la fabricación.
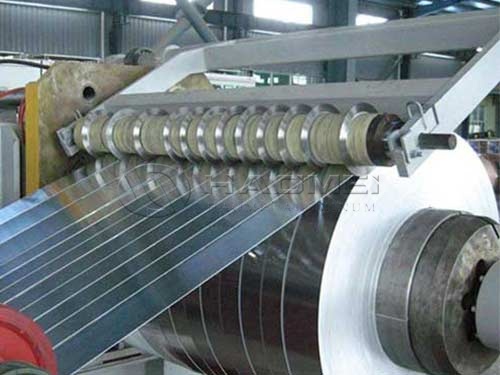
Las tiras de aluminio con acabado laminado, pulido y anodizado combinan un rendimiento de fabricación práctico con opciones de superficie adecuadas para los mercados funcionales y decorativos. Con la aleación y el temple adecuados, el material puede ofrecer resistencia confiable, apariencia limpia, reflectividad controlada y protección duradera contra la corrosión en entornos industriales exigentes.