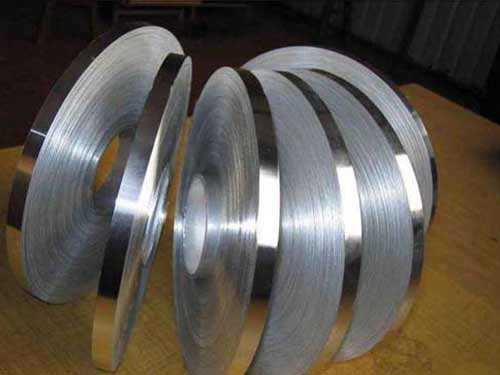
Tira de Aluminio 1050 1060
Las tiras de aluminio a menudo se juzgan por su grosor, ancho o precio. Sin embargo, para los grados 1050 y 1060, la pregunta más significativa es qué debe hacer el metal después de salir de la bobina. ¿Estará profundamente grabado en la tapa de una lámpara? ¿Envuelto alrededor de un núcleo de cable? ¿Doblado en una aleta de transferencia de calor? ¿Pintado, anodizado o convertido en un componente reflectante?
Tanto las tiras de aluminio 1050 como las 1060 pertenecen a la familia del aluminio comercialmente puro. Se seleccionan no porque ofrezcan la mayor resistencia estructural, sino porque ofrecen conformabilidad confiable, resistencia a la corrosión, conductividad eléctrica y una respuesta de superficie limpia. En muchas líneas de fabricación, su valor se revela discretamente: menos grietas en las curvaturas, estampado más suave, conductividad estable y menos defectos de acabado.
1050 y 1060: grados similares con diferentes objetivos de pureza
La diferencia entre estas aleaciones es pequeña sobre el papel, pero relevante en aplicaciones que dependen del rendimiento eléctrico o térmico. El aluminio 1050 contiene al menos un 99,50 % de aluminio, mientras que el 1060 contiene al menos un 99,60 %. El mayor contenido de aluminio del 1060 puede soportar una conductividad eléctrica y una conductividad térmica ligeramente mejores. En trabajos ordinarios de decoración, embalaje y conformado en general, cualquiera de los grados puede funcionar bien cuando se especifican correctamente el temperamento y la calidad de la superficie.
La tira de aluminio 1050 se usa ampliamente cuando son importantes un conformado suave y un acabado liso. Es un material práctico para revestimientos de equipos químicos, componentes de reflectores, piezas de utensilios de cocina, señalización y trabajos de chapa en general. La tira de aluminio 1060 se prefiere con frecuencia para productos conductores, devanados de transformadores, blindaje de cables, piezas de disipación de calor y accesorios eléctricos.
Para lograr coherencia en el abastecimiento, los compradores pueden comparar las especificaciones a través de Tira de aluminio 1050/1060 opciones adecuadas para diferentes anchos de tira, estados de ánimo y requisitos de procesamiento.
Composición química
Los límites de composición química se expresan comúnmente como porcentajes de masa. Los oligoelementos influyen en la conductividad, la trabajabilidad y el comportamiento de la superficie, por lo que se deben revisar los certificados de materiales cuando la tira está destinada a aplicaciones de conformado eléctrico o sensible.
| Elemento | Tira de aluminio 1050, % | Tira de aluminio 1060, % |
|---|---|---|
| Aluminio | 99,50 minutos | 99,60 minutos |
| Silicio, Si | 0,25 máx. | 0,25 máx. |
| Hierro, Fe | 0,40 máx. | 0,35 máx. |
| Cobre | 0,05 máx. | 0,05 máx. |
| Manganeso | 0,05 máx. | 0,03 máx. |
| Magnesio, Mg | 0,05 máx. | 0,03 máx. |
| zinc, zinc | 0,07 máx. | 0,05 máx. |
| Titanio, Ti | 0,05 máx. | 0,03 máx. |
| Otros elementos, cada uno | 0,03 máx. | 0,03 máx. |
| Otros elementos, total | 0,03 máx. | 0,03 máx. |
Parámetros del producto que importan en la planta de producción
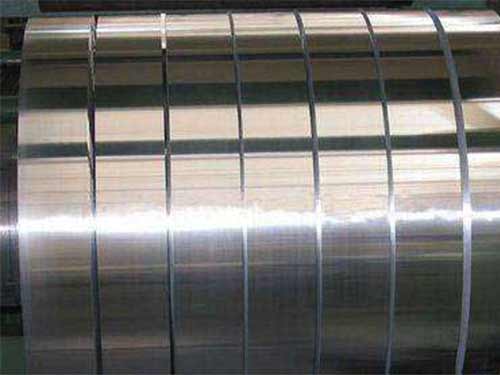
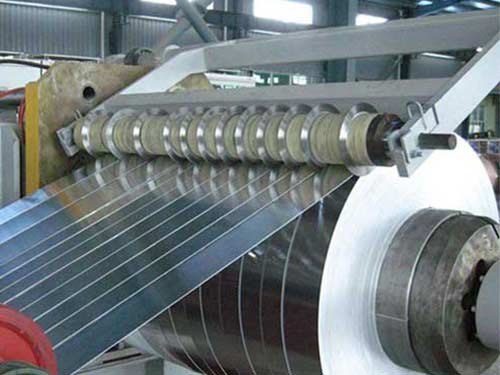
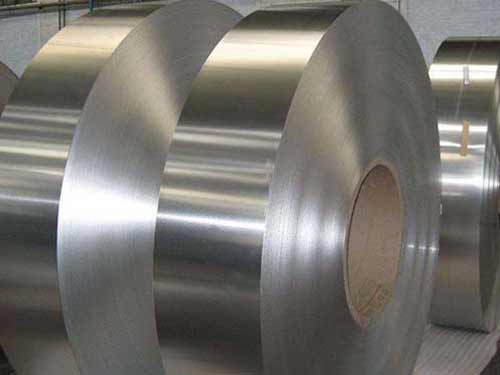
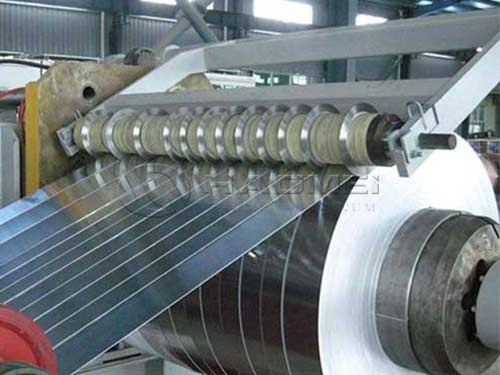
La tira de aluminio se produce enrollando una bobina ancha y cortándola en anchos más estrechos. La calidad final depende no sólo de la composición de la aleación sino también del estado de los bordes, el bobinado, la planitud, el control del espesor y la limpieza de la superficie. Para el estampado o bobinado automatizado, una bobina bien controlada puede reducir el desgaste de la herramienta, las interrupciones en la alimentación y los desechos.
| Parámetro | Rango o condición de suministro típico |
|---|---|
| aleación | 1050, 1060 |
| Espesor | Aproximadamente 0,10 mm a 6,00 mm |
| Ancho | Aproximadamente 10 mm a 1.650 mm |
| Diámetro interior de la bobina | Comúnmente 150 mm, 300 mm, 400 mm, 500 mm o personalizado |
| Peso de la bobina | Según los requisitos del equipo de manipulación y procesamiento. |
| Superficie | Acabado laminado, acabado brillante, cepillado, en relieve, revestido o listo para anodizar |
| Borde | Canto fresado, canto ranurado, canto desbarbado, canto redondeado bajo pedido |
| planitud | Controlado según espesor, ancho y uso final. |
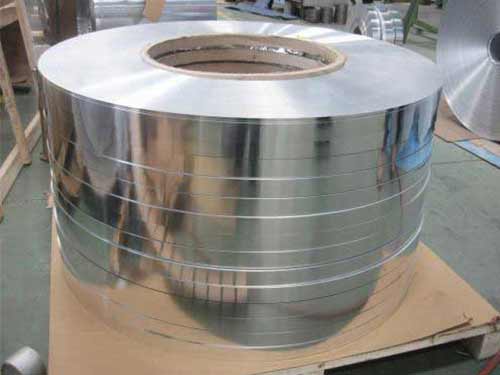
| Embalaje | Envoltorios resistentes a la humedad, materiales protectores para las esquinas, tarimas de madera o soportes ojo a pared. |
La tolerancia exacta del espesor, la tolerancia del ancho, los límites de rebabas y los requisitos de curvatura deben acordarse antes de la producción. Esto es especialmente importante para tiras estrechas utilizadas en bobinas de transformadores, aplicaciones de cables o estampado progresivo.
Temperamento: la elección que cambia el comportamiento de la franja
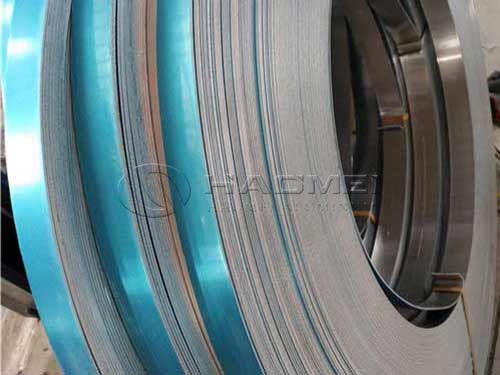
El temperamento describe la condición del material después del recocido o laminado en frío. Tiene un efecto directo sobre la resistencia, el alargamiento, el rendimiento de flexión y la recuperación elástica. Elegir el temple incorrecto puede hacer que una aleación adecuada se comporte como el material incorrecto.
| Temperamento | Carácter material | Uso típico |
|---|---|---|
| oh | Totalmente recocido, muy suave, máxima conformabilidad. | Embutición profunda, hilado, doblado, estampado. |
| H12 | cuarto duro | Conformado ligero, fabricación general. |
| H14 | medio duro | Casquillos de lámparas, señalización, estampación moderada. |
| H16 | Tres cuartos duros | Piezas que necesitan mayor rigidez con conformado limitado |
| H18 | Completamente duro | Aletas, contraventanas, componentes de tiras rígidas, flexión menos severa |
| H19 | Extraduro | Tira delgada especializada que requiere mayor rigidez. |
El templado O suele ser la primera opción para la embutición profunda porque permite que el metal fluya sin agrietarse excesivamente. H14 es un templado comercial equilibrado para componentes que requieren retención de forma y una capacidad de flexión razonable. H18 proporciona una mayor dureza, pero no debe seleccionarse para curvaturas de radio estrecho a menos que las pruebas confirmen resultados aceptables.
Características mecánicas y físicas
Los valores mecánicos varían según el temperamento, el espesor y la norma aplicable. Las cifras utilizadas para la compra deben confirmarse en el certificado de prueba de la fábrica y en las especificaciones técnicas acordadas.
| Propiedad | Comportamiento típico de 1050/1060 |
|---|---|
| densidad | Aproximadamente 2,70 g/cm³ |
| rango de fusión | Aproximadamente 646°C a 660°C |
| Conductividad eléctrica | Alto, especialmente en 1060 |
| Conductividad térmica | Alto, adecuado para componentes de transferencia de calor. |
| Resistencia a la corrosión | Excelente en ambientes atmosféricos normales. |
| Soldabilidad | Bueno por métodos comunes de soldadura por fusión. |
| Formabilidad | Excelente en temperamento; bueno en temperamentos H más ligeros |
| Fuerza | Más bajo que la tira con aleación de manganeso o magnesio |
Debido a que estos grados son blandos en comparación con 3003 o 5052, no están destinados a estructuras de carga. Cuando se requiere una mayor resistencia, una mejor resistencia a las abolladuras o un rendimiento contra la corrosión más exigente, un Tira de aleación de aluminio De otra serie puede ser más adecuado.
Estándares de implementación y referencias de calidad
Las tiras de aluminio 1050 y 1060 pueden fabricarse e inspeccionarse de acuerdo con los acuerdos del cliente y los estándares de materiales reconocidos. Las referencias comunes incluyen ASTM B209 para láminas y placas de aluminio y aleaciones de aluminio, EN 485 para tolerancias y propiedades mecánicas de productos de aluminio forjado, EN 573 para designaciones de composición química y GB/T 3880 para láminas y tiras de aluminio y aleaciones de aluminio.
El estándar seleccionado debe coincidir con el mercado de destino y la aplicación. La regleta eléctrica puede requerir pruebas de conductividad. Es posible que sea necesario inspeccionar la superficie de la tira decorativa en condiciones de iluminación definidas. La tira de embutición profunda puede requerir control de la estructura del grano, objetivos de elongación y pruebas con las herramientas previstas.
Aplicaciones guiadas por el comportamiento del material
Las tiras 1050 y 1060 se utilizan en devanados de transformadores, envoltura de cables, accesorios de iluminación, intercambiadores de calor, revestimientos aislantes, paneles reflectores, componentes de utensilios de cocina, placas de identificación, tapas de botellas, adornos decorativos y herrajes estampados. Su baja densidad también ayuda a reducir el peso de las piezas sin sacrificar la resistencia a la corrosión.
Para un comprador, la especificación más eficaz no es simplemente "tira de aluminio 1050" o "tira de aluminio 1060". Debe indicar la aleación, el temperamento, el espesor, el ancho, la condición del borde, la dirección de la bobina, los requisitos de la superficie, la norma aplicable y el uso final. Ese nivel de detalle transforma una bobina básica en un material de producción confiable.